Ai o garnitură care curge, trebuie să înlocuiești un O‑ring sau proiectezi un canal nou? În rândurile de mai jos găsești pașii esențiali: cum măsori corect secțiunea și diametrul interior, cum alegi o dimensiune standard (ISO 3601, AS568, DIN 3771) și cum stabilești lățimea/adâncimea canalului în funcție de strivire, întindere, joc și presiune – pentru etanșări statice și dinamice.
Un ghid util pentru identificarea unui O-ring îți arată pas cu pas cum iei dimensiunile de bază și ce toleranțe să urmărești, astfel încât să ajungi rapid la o referință standard compatibilă.
Rezumat direct: măsoară diametrul interior (ID) și grosimea secțiunii (CS) cu un șubler, compară valorile cu tabele standard, apoi proiectează canalul pentru un grad de strivire corect (statice: 15–30%, dinamice: 6–15%), cu umplere a canalului sub 85–90% și controlul jocului împotriva extrudării. Ajustează pentru temperatură, presiune, material și finisaj.
Ce este un O‑ring și ce dimensiuni îl definesc
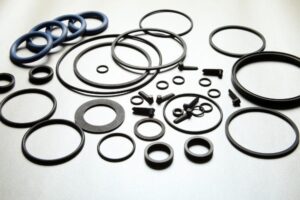
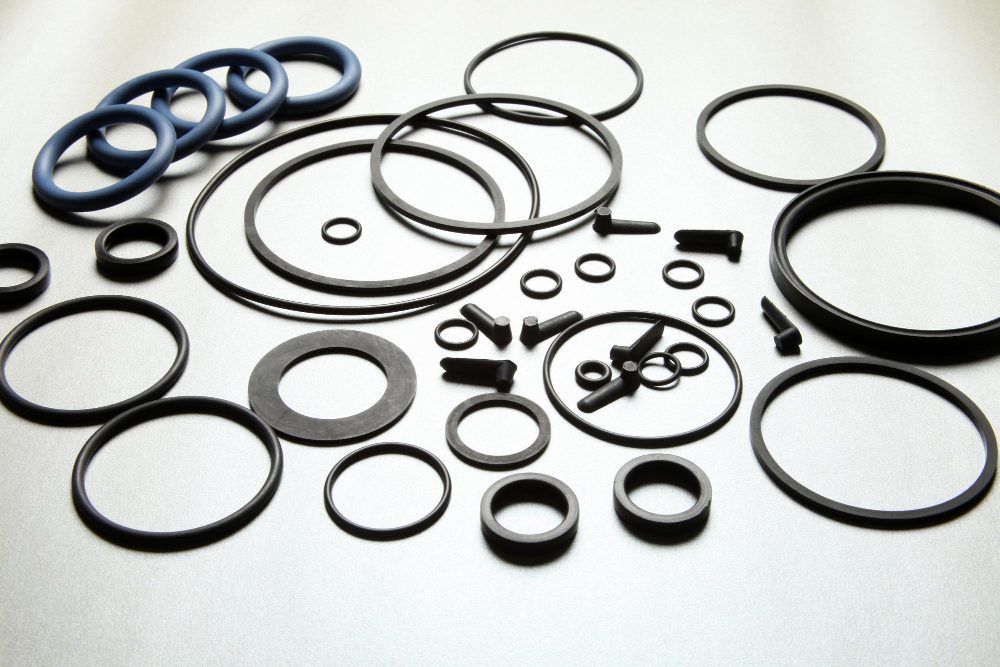
Un O‑ring este o garnitură toroidală folosită pe scară largă în etanșări statice și dinamice. Două dimensiuni îl descriu complet: diametrul interior (ID) și grosimea secțiunii (CS, cross‑section). Dimensiunile pot fi metrice (ISO 3601, DIN 3771) sau în inch (AS568, așa‑numitele „dash sizes”). Duritatea se specifică în Shore A (de regulă 60–90 Shore A).
Sistemele de standardizare includ și toleranțe. De exemplu, pentru o secțiune de 3,00 mm, toleranța tipică poate fi ±0,08 mm, iar pentru ID depinde de intervalul dimensional. Cunoașterea toleranțelor te ajută să dimensionezi corect canalul (gland) astfel încât, în cel mai defavorabil caz, să păstrezi o strivire (squeeze) sigură fără supracompresie.
Cum măsori corect o garnitură existentă
Instrumente necesare
- Șubler digital (precizie 0,01 mm) sau comparator de inele
- Rigletă flexibilă pentru diametre mari
- Lupă sau microscop pentru verificarea uzurii, bavurilor și tăieturilor
- Placă plană și un micrometru pentru secțiuni mici
Pași de măsurare (rapid și robust)
- Curăță garnitura și las-o să se relaxeze (fără întinderi).
- Măsoară grosimea secțiunii (CS) în 3–4 puncte opuse; notează media.
- Pentru ID: aplatizează ușor O‑ringul într‑un cerc cât mai perfect și măsoară diametrul; alternativ, măsoară diametrul exterior (OD) și folosește relația − 2×CS.
- Compară valorile cu tabelele standard (ISO/AS568) și alege cea mai apropiată dimensiune ținând cont de toleranțe.
- Examinează suprafața: porozități, tăieturi, luciu excesiv (posibilă îmbătrânire) pot indica nevoia de alt material sau altă duritate.
Greșeli frecvente în măsurare
- Măsurarea unui O‑ring întins – duce la ID supraestimat.
- Folosirea unui șubler cu șanfren lat pe CS – poate adăuga erori; preferă fălci ascuțite.
- Rotunjirea agresivă a valorilor în loc de mapare la o referință standard cu toleranțe.
- Ignorarea uzurii: un O‑ring „tocit” are CS mai mic decât nominalul.
Cum alegi dimensiunea standard potrivită
După ce ai ID și CS măsurate, verifică seriile standard (ISO 3601 metric, AS568 inch). Alege dimensiunea al cărei interval toleranțial acoperă măsurătorile tale. Ține cont de disponibilitate, material și duritate. Dacă ai nevoie de o gamă variată de dimensiuni și materiale, poți consulta oferta de o-ringuri pentru aplicații industriale și verifica compatibilitatea chimică și intervalul de temperatură înainte de a face o alegere.
Conversii și toleranțe
- Conversii: 1 inch = 25,4 mm; 1/16 inch ≈ 1,5875 mm.
- Dacă CS măsurat este 3,05 mm, verifică seria 3,00 mm (ISO) – toleranța poate acoperi diferența.
- Preferă o referință standard ușor mai apropiată de CS real decât de ID; strivirea o poți regla prin canal.
Exemplu scurt
Măsori CS = 2,62 mm și ID ≈ 25,1 mm. Aceasta corespunde frecvent unui AS568‑214 (CS nominal 0,139″ ≈ 3,53 mm? Nu – verifică: 214 are CS 0,139″; dacă CS este 2,62 mm, verifică seria 0,103″ ≈ 2,62 mm, de exemplu AS568‑2xx din grupa 1xx/2xx). Maparea corectă se face prin tabel: alegi dash‑size cu CS 0,103″ și ID apropiat de 0,985″. Ajustezi canalul pentru strivirea dorită.
Dimensionarea canalului (gland) pentru etanșări statice
Parametri critici
- Strivire (squeeze): reducerea controlată a secțiunii O‑ringului; tipic 15–30% la static.
- Întindere (stretch) pe ID: 0–5% la secțiuni mari; până la 8% la secțiuni mici (static).
- Umplerea canalului (gland fill): sub 85–90% la rece; lasă loc pentru dilatare termică și expansiune în mediu.
- Jocul (extrusion gap): spațiul către care poate fi extrudat O‑ringul; controlat prin ajustarea toleranțelor sau inele anti‑extrudare.
- Rugozitate: Ra tipic 0,4–1,6 µm pentru suprafețe statice; fără zgârieturi sau caneluri transversale.
Rețetă pentru etanșare statică radială
- Alege CS standard (ex. 3,00 mm).
- Stabilește strivirea: 20–25% pentru presiuni moderate.
- Calculează adâncimea canalului: adâncime ≈ CS × (1 − strivire). Pentru 3,00 mm și 20%: ~2,40 mm.
- Stabilește lățimea: suficientă pentru umplere sub 90% la rece; include volum pentru expansiune (temperatură + mediu).
- Controlează jocul: dacă presiunea e mare, micșorează gap‑ul prin toleranțe sau folosește backup rings.
- Verifică întinderea pe ID: păstrează sub 5% la static.
Rețetă pentru etanșare statică axială (capace/flanșe)
- Strivire 20–30% în funcție de material (FKM suportă ceva mai mult decât NBR moale).
- Adâncimea canalului similar cu radialul, dar verifică uniformitatea forței șuruburilor.
- Lățimea canalului ceva mai mare pentru a limita alunecarea la montaj.
- Prevede șanfrenuri (chamfer) pe muchii și ghidaje pentru a evita tăierea la asamblare.
Aplicații dinamice: particularități importante
Mișcare alternativă (reciprocantă)
- Strivire mai mică: 6–12% pentru a limita frecarea și încălzirea.
- Rugozitate mai fină: Ra 0,2–0,8 µm pe suprafața de alunecare.
- Lubrifiere compatibilă cu elastomerul (evită umflarea chimică).
- Controlează viteza și presiunea; pentru presiuni ridicate, folosește inele anti‑extrudare (PTFE/PEEK).
Mișcare de rotație
- Se preferă etanșări dedicate (simeringuri); O‑ringurile se folosesc doar la viteze periferice mici.
- Strivire minimă și lubrifiere bună; verifică temperaturile locale generate de frecare.
- Materiale cu rezistență bună la abraziune (HNBR, FKM) pot crește durata de viață.
Materiale, duritate și compatibilitate
- NBR (nitril): hidrocarburi ușoare, uleiuri minerale; −30…+100°C (formule uzuale).
- EPDM: apă, abur, lichide pe bază de glicol; nu pentru uleiuri; −40…+135°C.
- FKM (Viton): hidrocarburi, solvenți, temperaturi înalte; −20…+200°C (în funcție de compoziție).
- VMQ (silicon): temperaturi joase/înalte, flexibilitate; atenție la abraziune.
- HNBR: bun la temperatură și rezistență mecanică.
- FFKM: chimie agresivă, temperaturi extreme; cost ridicat.
Alege duritatea Shore A în funcție de presiune și joc: 70 Shore A pentru aplicații generale, 80–90 Shore A când jocul e mai mare sau presiunea este ridicată. Ține cont de setul la compresiune: compușii cu set redus mențin etanșarea mai bine în cicluri termice.
Controlul extrudării și al presiunii
Extrudarea apare când presiunea împinge materialul prin jocul dintre piese. Soluții: reduce gap‑ul (toleranțe mai strânse), crește duritatea (de ex. 90 Shore A), folosește inele de susținere (backup rings) din PTFE sau PEEK, ori alege un elastomer cu modul mai mare. Verifică întotdeauna compatibilitatea material/mediu/temperatură la regimurile maxime așteptate.
Montaj corect și finisajele suprafețelor
Pregătirea pieselor
- Muchii teşite (chamfer) și raze de colț potrivite pentru secțiunea aleasă.
- Fără bavuri, zgârieturi sau caneluri care pot tăia O‑ringul.
- Curățare și uscărire; evită particulele abrazive.
Asamblare
- Lubrifiază ușor cu un ulei/gras compatibil (ex. siliconic pentru EPDM nu este recomandat în toate mediile; verifică compatibilitatea).
- Nu răsuci O‑ringul la montaj; folosește conuri de ghidare.
- Cupluri de strângere uniforme la flanșe; verifică strivirea reală după asamblare.
Ghid pas cu pas: de la măsurare la canal
- Măsoară CS și ID cu șublerul (3–4 puncte pentru acuratețe).
- Identifică referința standard apropiată (ISO/AS568).
- Stabilește tipul etanșării: statică radială/axială sau dinamică.
- Alege materialul și duritatea în funcție de mediu și presiune.
- Calculează adâncimea canalului din strivirea țintă (ex. 20% la static).
- Setează lățimea astfel încât umplerea să fie sub 85–90% la rece.
- Verifică jocul și, dacă e nevoie, adaugă backup rings.
- Definește toleranțe și finisaje; adaugă șanfrenuri.
- Montează, testează la rece și la cald; inspectează după primele cicluri.
Greșeli frecvente
- Strivire prea mare (>30% la static) – duce la uzură accelerată și set la compresiune.
- Umplerea canalului „la refuz” – nu mai rămâne loc pentru dilatare.
- Ignorarea jocului la presiune mare – favorizează extrudarea.
- Alegerea materialului doar după preț – compatibilitatea chimică este critică.
- Suprafețe prea aspre sau cu caneluri transversale – creează căi de scurgere.
- Montaj fără lubrifiere sau cu lubrifiant necompatibil.
Sfaturi de la practicieni
- Pentru presiuni variabile și temperaturi fluctuante, țintește o umplere a canalului de ~80–85% la rece.
- În sisteme hidraulice, preferă 90 Shore A cu backup rings când jocul nu poate fi micșorat.
- Notează lotul și compusul; variațiile de compoziție pot schimba setul la compresiune.
- Testează prototipul în condiții reale, nu doar la banc.
- În medii contaminate cu particule, adaugă protecții la muchii și filtre fine.
Întrebări frecvente
1) Cum știu dacă am ales corect strivirea? Verifică dacă la rece umplerea canalului rămâne sub 85–90% și, în același timp, garnitura dezvoltă forța de contact necesară. La test, nu trebuie să apară scurgeri la presiunea țintă, iar după demontare O‑ringul nu trebuie să prezinte tăieturi sau margini „mușcate”. Ajustează adâncimea canalului cu 0,05–0,1 mm la nevoie.
2) Ce fac dacă jocul nu poate fi redus? Cresterea durității (ex. 90 Shore A), alegerea unui compus cu modul mai mare și folosirea inelelor anti‑extrudare (PTFE/PEEK) sunt soluții uzuale. Poți, de asemenea, să reduci strivirea ușor pentru a limita forțele la margini, dar păstrează etanșarea minimă necesară pentru aplicație.
3) O‑ringul poate lucra la rotație continuă? Nu este soluția optimă. Pentru rotație se folosesc de regulă simeringuri. Dacă viteza periferică este mică și mediul curat, un O‑ring poate funcționa temporar, cu strivire mică, lubrifiere adecvată și finisaj foarte fin, însă durata de viață va fi limitată.
4) Ce material aleg pentru contact cu apă caldă? EPDM este, în general, o alegere mai bună pentru apă fierbinte și abur față de NBR. Dacă există aditivi sau substanțe chimice, verifică tabelele de compatibilitate. Pentru temperaturi foarte înalte ori chimie agresivă, ia în calcul FKM sau FFKM, în funcție de buget și cerințe.
5) Cum estimez dilatarea în mediu? Ia în calcul coeficientul de dilatare termică al elastomerului și posibilul swell chimic (umflare). Menține umplerea canalului la rece sub 85–90% pentru a oferi volum tampon. La aplicații critice, realizează teste accelerat/termice și măsoară dimensional după cicluri.
6) Pot folosi aceeași dimensiune la static și dinamic? Dimensiunea poate rămâne aceeași, dar strivirea recomandată diferă: mai mare la static, mai mică la dinamic. Canalul pentru dinamic va fi puțin mai adânc, iar finisajele mai fine. Verifică și lubrifierea și compatibilitatea materialului cu regimul de frecare.
7) Ce duritate să aleg pentru ulei hidraulic la 200 bari? Începe cu 90 Shore A, controlează jocul și folosește backup rings dacă toleranțele nu pot fi strânse. Materialul (NBR/HNBR ori FKM) se alege după temperatură și ulei. Testează sub presiune și verifică eventuale urme de extrudare după câteva cicluri.
8) Cât de important este finisajul suprafeței? Foarte important. Rugozitate prea mare creează căi de scurgere; prea mică poate reține mai puțin lubrifiant la dinamic. Țintește Ra 0,4–1,6 µm la static și 0,2–0,8 µm la dinamic. Evită caneluri transversale și lasă muchii teşite corect.
Recomandări practice
- Notează pe desen: standardul (ISO/AS568), materialul, duritatea, strivirea țintă, rugozitatea și controlul jocului.
- Fă o verificare de volum: umplere sub 85–90% la rece, inclusiv cu toleranțe „worst case”.
- Definește șabloane de montaj (conuri, inele ghid) pentru a evita tăierea la instalare.
- Stabilește un protocol de inspecție după primele 24–72 ore de funcționare.
Cu o măsurare corectă, mapare la o dimensiune standard și un canal proiectat pentru strivire, umplere și joc adecvate, O‑ringul va oferi etanșare stabilă și longevitate. Ajustează rețeta după material, presiune și regimul de lucru, iar pentru piese critice păstrează toleranțele strânse și folosește inele de susținere acolo unde este necesar.